تبلیغات
چرا خط تولید ناگهان متوقف میشود؟ ۱۰ دلیل پنهان و راهکار جلوگیری با اتوماسیون صنعتی
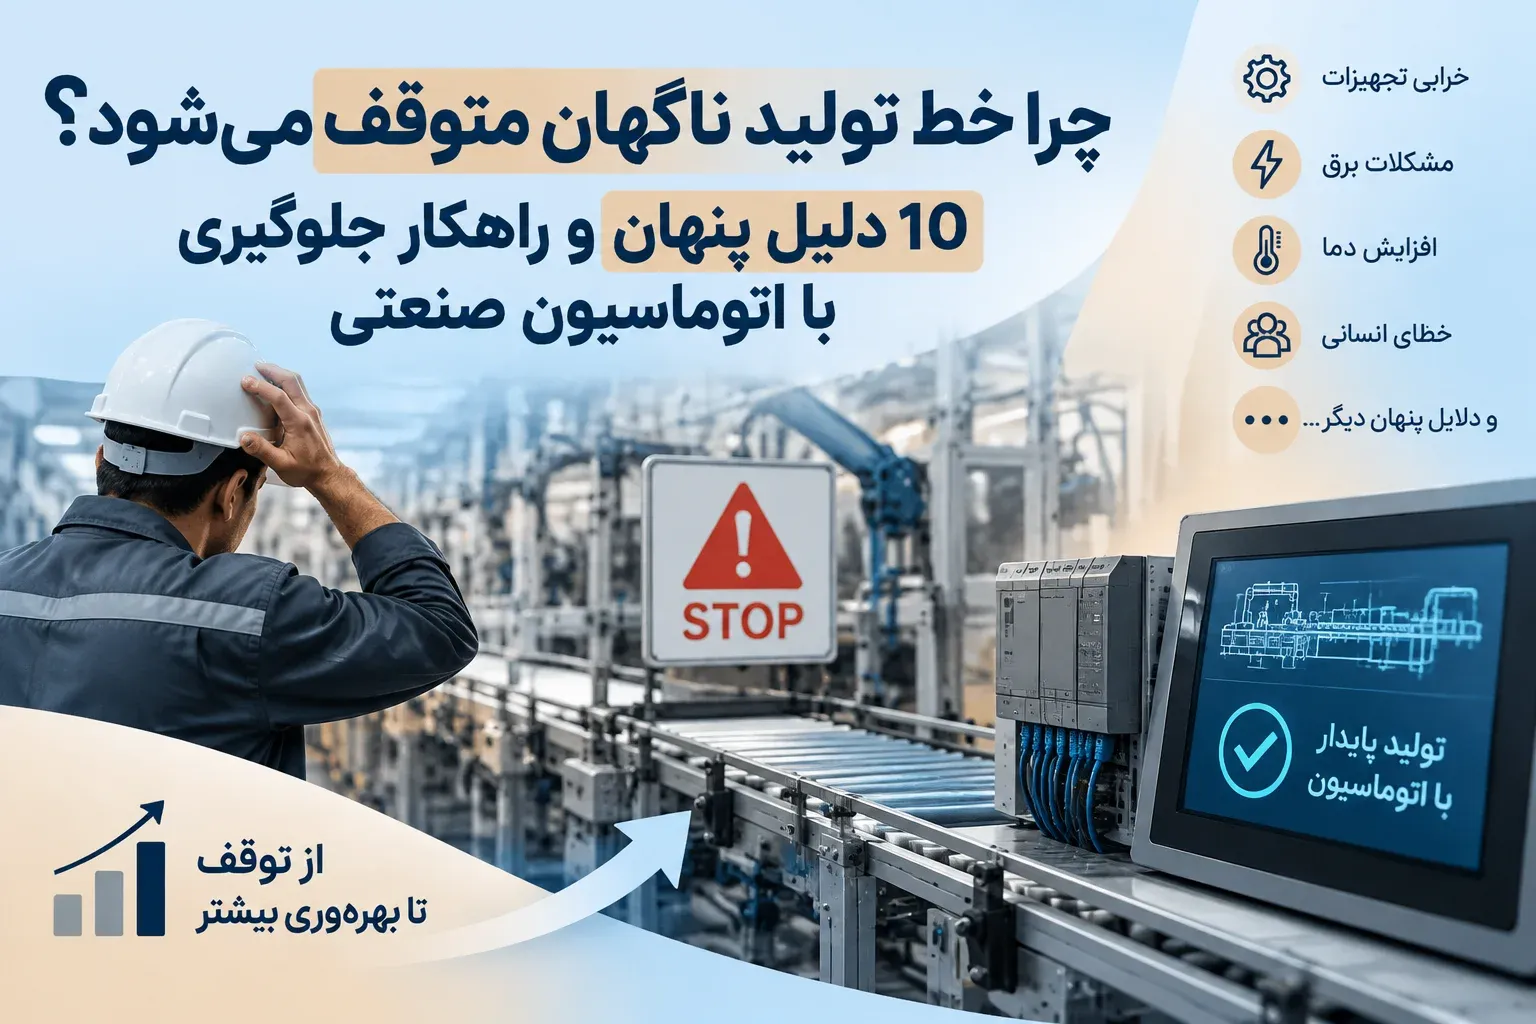
توقف خط تولید معمولاً حاصل یک عامل منفرد نیست؛ خرابی موتور و تجهیزات دوار، خطاهای برق و کنترل، خرابی سنسورها و عملگرها، مشکلات اینورتر و درایو، خطای انسانی، نگهداری ضعیف و شرایط نامناسب محیطی میتوانند زنجیرهای از اختلال ایجاد کنند.
به گزارش آفتاب نیوز،
توقف خط تولید معمولاً حاصل یک عامل منفرد نیست؛ خرابی موتور و تجهیزات دوار، خطاهای برق و کنترل، خرابی سنسورها و عملگرها، مشکلات اینورتر و درایو، خطای انسانی، نگهداری ضعیف و شرایط نامناسب محیطی میتوانند زنجیرهای از اختلال ایجاد کنند.
|
نشانه رایج |
تجهیز مرتبط |
اقدام پیشگیرانه |
عامل اصلی |
|
افزایش دما، لرزش یا جریان |
درایو، سنسور |
پایش جریان و دما |
خرابی موتور |
|
سیگنال قطع یا نادرست |
PLC، HMI |
تست و کالیبراسیون |
خرابی سنسور |
|
قطع، افت یا نوسان ولتاژ |
رله حفاظتی |
کنترل کیفیت برق |
خطای برق |
|
توقف یا فرمان نادرست |
PLC، HMI |
ثبت آلارم و عیب یابی |
خطای کنترل |
اتوماسیون صنعتی با پایش پارامترها، تشخیص زودهنگام خطا، کنترل دقیق، حفاظت و ثبت داده، امکان واکنش سریعتر را فراهم میکند؛ البته خود تجهیزات اتوماسیون نیز به نگهداری صحیح نیاز دارند. برای بررسی دقیقتر دلایل توقف خط تولید و نقش تجهیزات اتوماسیون صنعتی، تا پایان این مقاله همراه باشید.
مهمترین دلایل توقف خط تولید در کارخانهها
خرابی موتور، پمپ، گیربکس و سایر تجهیزات دوار از علل رایج توقف است. افزایش جریان، دما، لرزش یا افت سرعت میتواند نشانه مشکل باشد. سنسورها و تجهیزات اندازه گیری همین تغییرات را قابل مشاهده میکنند و درایو نیز در کاربردهای مشخص میتواند اطلاعاتی درباره وضعیت موتور ارائه دهد.
NIST پایش وضعیت را روشی برای تشخیص و پیش بینی خرابی بر پایه دادههای واقعی میداند و تأکید میکند که این اطلاعات میتواند تصمیمهای نگهداری را بهبود دهد.
مشکلات برق، مانند: افت یا نوسان ولتاژ، قطع فاز و اتصالات نامناسب، ممکن است باعث عملکرد نادرست تجهیزات یا عمل کردن حفاظت شوند. کنتاکتور، رله و تجهیزات حفاظتی نیز در صورت فرسودگی میتوانند مدار را از سرویس خارج کنند.
برای عیب یابی چنین مواردی، مسیر سیگنال و وضعیت تجهیزات باید مرحله به مرحله بررسی شود؛ مطالعه صفر تا صد عیب یابی تابلو برق صنعتی؛ از خرابی کنتاکتور تا تشخیص خطاهای اینورتر نیز دقیقاً به همین زنجیره تشخیصی مربوط است.
خرابی سنسور مثال روشنی از رابطه علت و پیامد است:
خرابی سنسور → داده نادرست یا قطع سیگنال → تصمیم نامناسب PLC → توقف یا عملکرد نادرست فرآیند
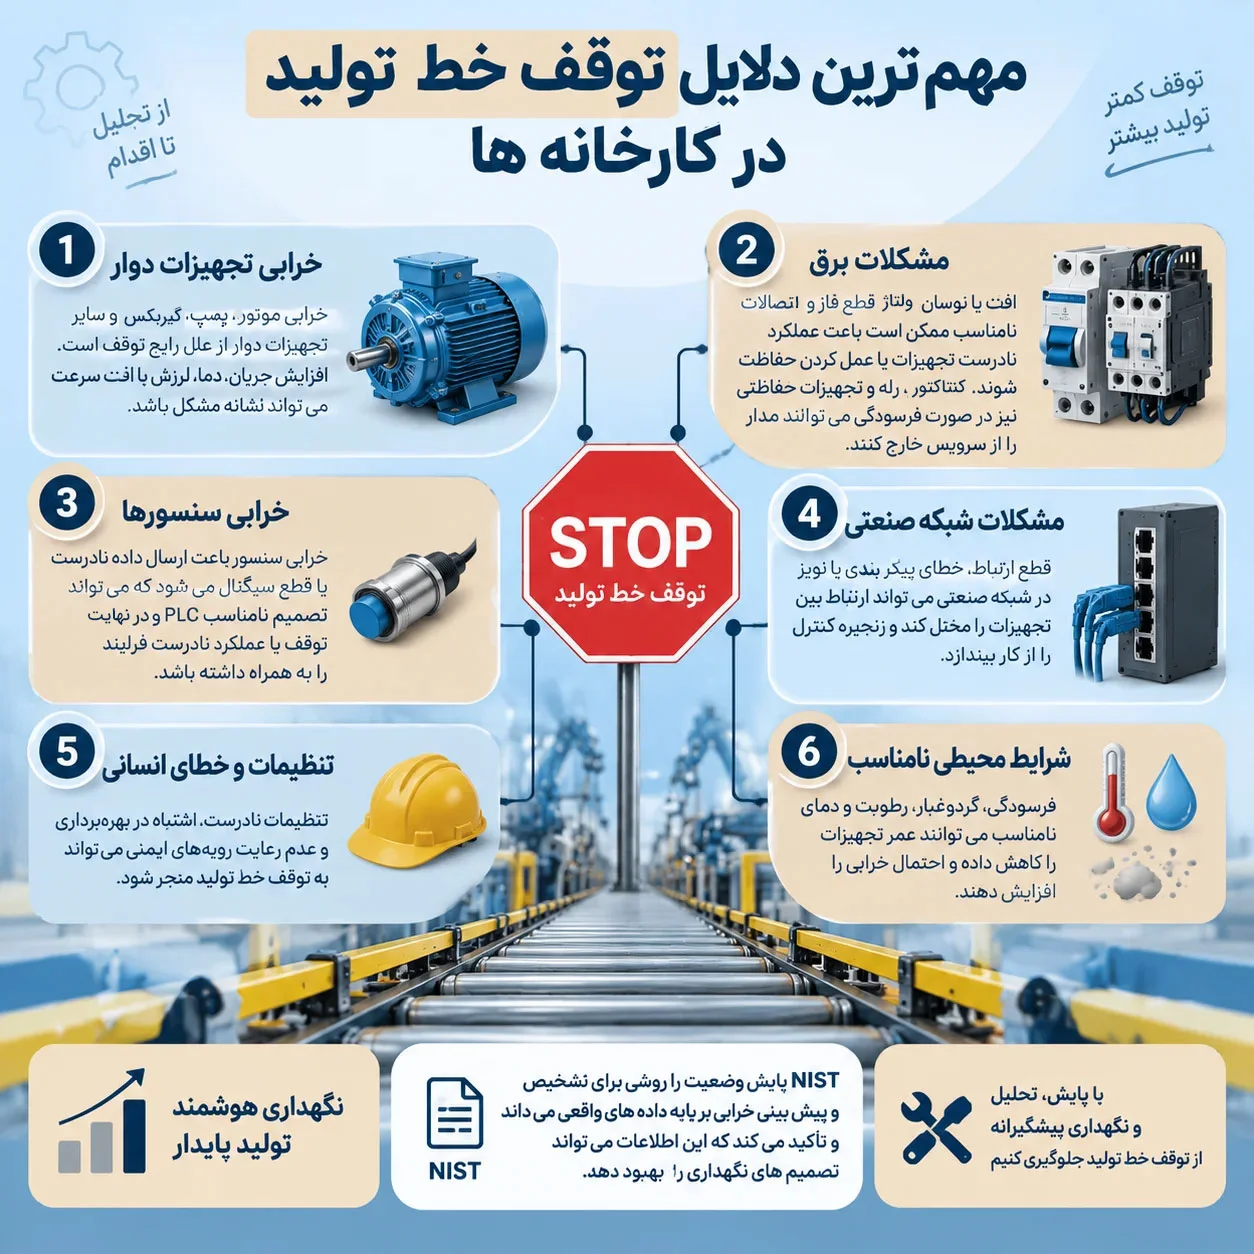
میتواند وضعیت ورودیها و آلارمها را ثبت کند و HMI اطلاعات را برای اپراتور قابل مشاهده سازد. در شبکه صنعتی نیز قطع ارتباط، خطای پیکربندی یا نویز میتواند همین زنجیره را مختل کند.
خطای انسانی، تنظیمات نامناسب، فرسودگی، گردوغبار، رطوبت و دمای نامناسب نیز نباید نادیده گرفته شوند. نگهداری صرفاً واکنشی، یعنی تعمیر پس از خرابی، معمولاً فرصت برنامه ریزی را کاهش میدهد.
نقش اتوماسیون صنعتی در جلوگیری از توقف خط تولید
اتوماسیون صنعتی فقط خودکار کردن عملیات نیست. پی ال سی منطق کنترل را اجرا میکند، سنسورها وضعیت فرآیند را اندازه گیری میکنند، HMI اطلاعات و هشدارها را نمایش میدهد و SCADA امکان مانیتورینگ گسترده تر، ثبت سوابق و تحلیل روندها را فراهم میکند. رلههای حفاظتی و تجهیزات اندازه گیری نیز در بخشهای مربوط به حفاظت و پایش نقش دارند.
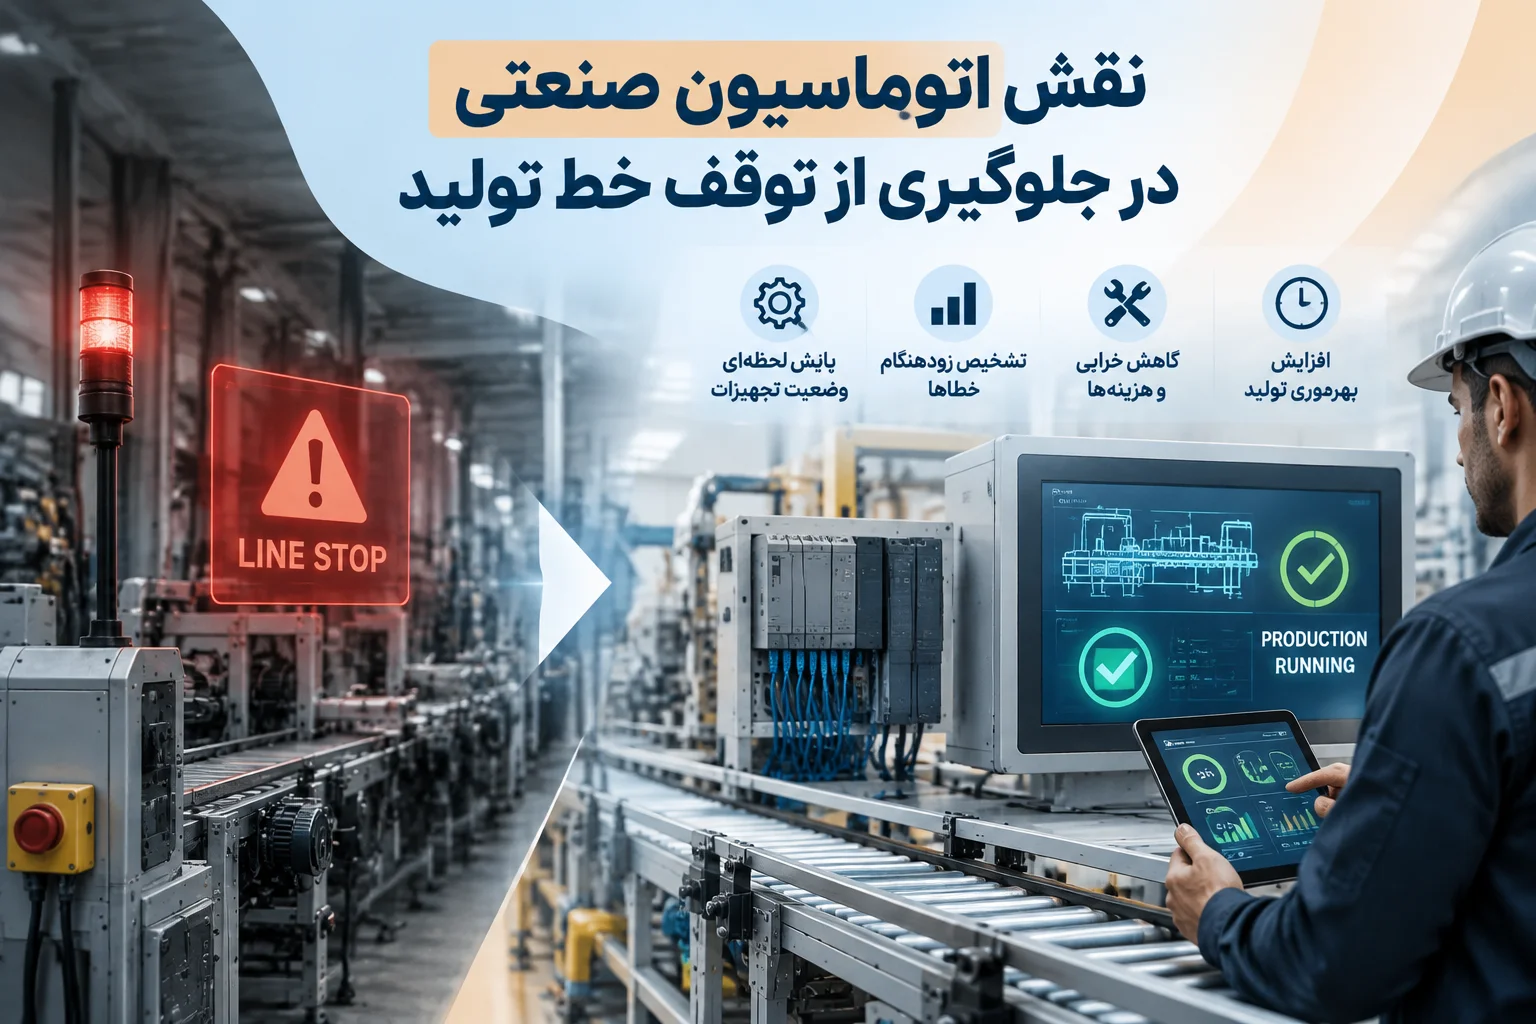
درایو و اینورتر صنعتی میتوانند پارامترهایی مانند: سرعت، جریان و برخی وضعیتهای عملکردی را کنترل یا گزارش کنند؛ قابلیت دقیق به مدل و سازنده وابسته است. در برخی سامانه ها، دادههای دما، ارتعاش، فشار یا مصرف انرژی برای پایش وضعیت استفاده میشود.
Rockwell Automation، شرکت آمریکایی فعال در زمینه اتوماسیون صنعتی.
درباره نگهداری پیشگویانه توضیح میدهد که با استفاده از حسگرها و جمع آوری اطلاعات لحظهای از تجهیزات میتوان وضعیت دستگاهها را به طور مداوم بررسی کرد. سپس با تحلیل این اطلاعات، میتوان نشانههای خرابی را قبل از اینکه دستگاه از کار بیفتد شناسایی کرد و پیش از وقوع خرابی، برای تعمیر یا تعویض قطعه اقدام کرد.
به زبان ساده، نگهداری پیشگویانه یعنی قبل از اینکه دستگاه خراب شود، از روی علائم و دادههای آن بفهمیم که احتمال خرابی وجود دارد.
چگونه از توقف ناگهانی خطوط تولید جلوگیری کنیم؟
NIST در یک بررسی صنعتی گزارش کرده است که گروههایی با سهم بیشتر نگهداری پیشگیرانه و پیشگویانه، توقف برنامه ریزی نشده کمتری نسبت به گروههای متکی بر نگهداری واکنشی داشتند؛ این یافته یک رابطه آماری در نمونه بررسی شده است، نه تضمین نتیجه یکسان برای همه کارخانه ها.
به نظر فنی، مهمترین نکته این است که آلارم فقط زمانی ارزشمند است که به اقدام مشخص منتهی شود. ثبت افزایش دمای موتور بدون تعریف مسئول، زمان واکنش و روش بررسی، به تنهایی از توقف جلوگیری نمیکند. مدیریت قطعات یدکی حیاتی و آموزش اپراتورها نیز همین زنجیره را کامل میکنند.
اهمیت اتوماسیون صنعتی در صنایع
اهمیت اتوماسیون صنعتی در صنایع فقط به افزایش سرعت محدود نیست؛ قابلیت مشاهده فرآیند، ثبت داده، تکرارپذیری، تشخیص خطا و پشتیبانی از نگهداری نیز اهمیت دارد. در یک معماری مناسب، سنسور داده تولید میکند، کنترلر آن را پردازش میکند، HMI یا SCADA وضعیت را نمایش میدهد و سیستم نگهداری بر اساس اطلاعات معتبر تصمیم میگیرد.
کاهش توقف، کاهش ضایعات، تشخیص سریعتر خطا، تکرارپذیری فرآیند و در برخی کاربردها مدیریت بهتر انرژی و منابع میتوانند هزینه عملیاتی را کاهش دهند.
برای بررسی موضوع تأمین تجهیزات و ریسکهای زنجیره تأمین، تأثیر جنگ بر بازار اتوماسیون صنعتی ایران؛ وضعیت اشنایدر، زیمنس و INVT در سال ۱۴۰۵ میتواند مکمل بحث مدیریت تجهیزات حیاتی باشد.
توقف خط تولید را چگونه کاهش دهیم؟ نقش اتوماسیون صنعتی در افزایش بهره وری
|
نتیجه عملی |
موضوع |
|
معمولاً حاصل زنجیره ای از خرابی، خطا و نگهداری نامناسب است |
توقف خط تولید |
|
پایش، کنترل، حفاظت و تشخیص را تقویت می کند |
اتوماسیون |
|
ترکیب برنامه ریزی، پایش وضعیت و تحلیل داده مؤثرتر است |
نگهداری |
|
از مسیر کاهش توقف، ضایعات و خطاهای فرآیندی ممکن می شود |
کاهش هزینه |
جلوگیری از توقف خط تولید فقط با خرید تجهیزات اتوماسیون اتفاق نمیافتد. طراحی صحیح، انتخاب تجهیزات مناسب، نصب اصولی، پایش، نگهداری، آموزش نیروی انسانی و تحلیل دادههای خط تولید باید در کنار هم قرار گیرند. اتوماسیون زمانی بیشترین ارزش فنی را ایجاد میکند که داده را به تشخیص و تشخیص را به اقدام عملی تبدیل کند.
ارسال پیام
لینک های مفید